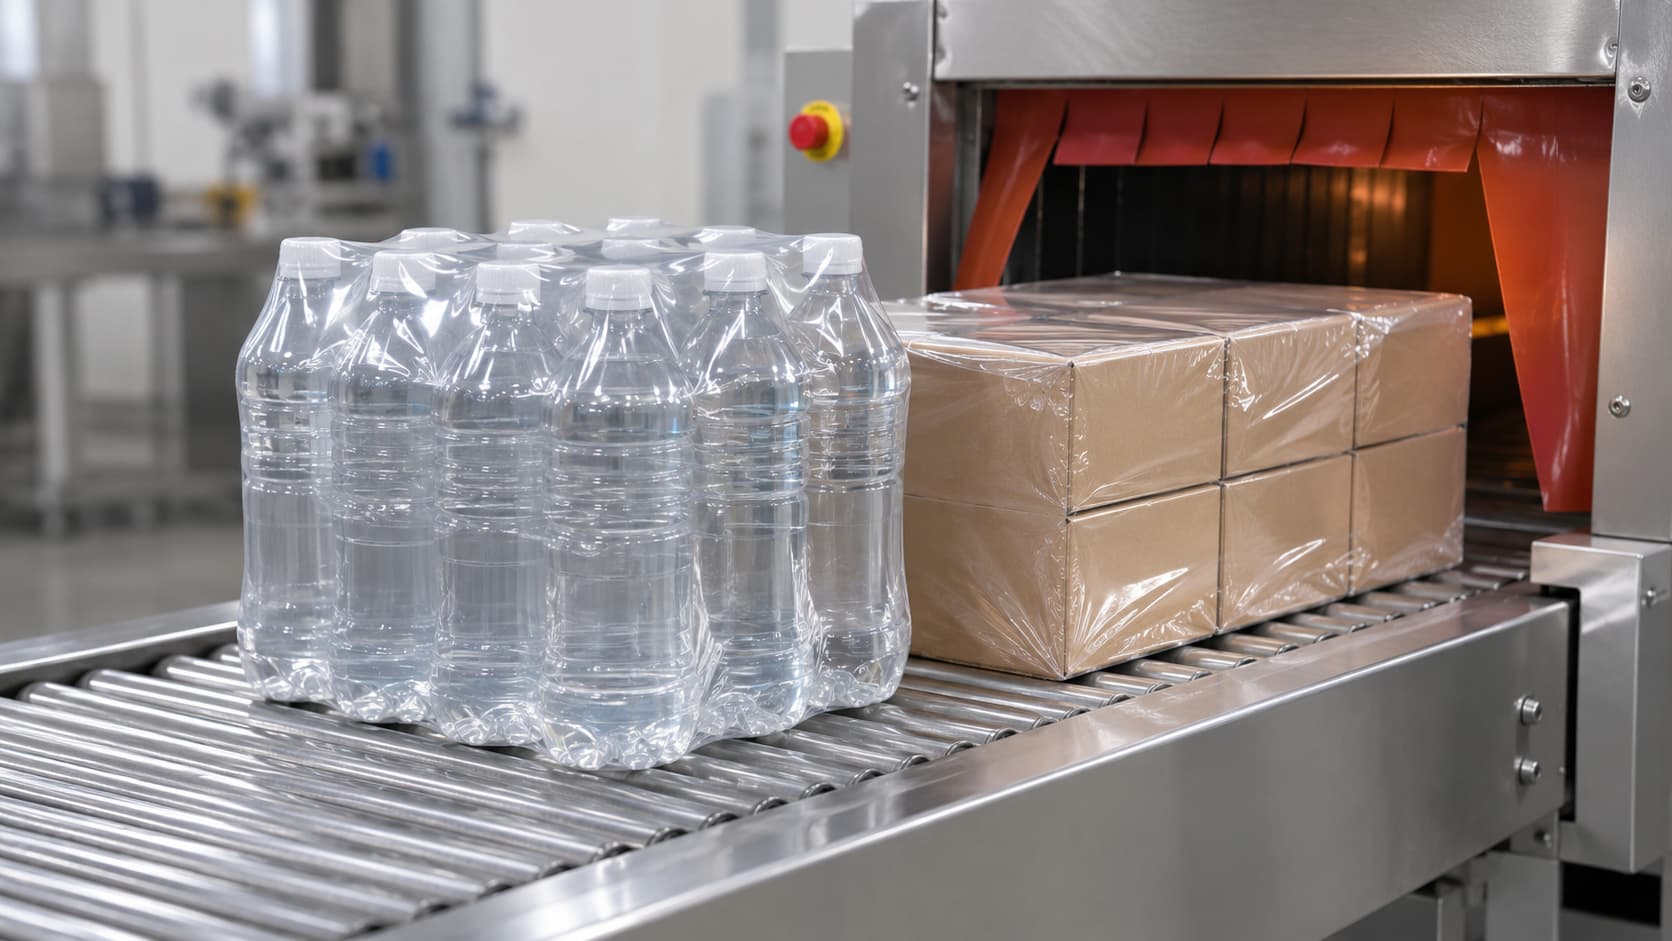
Entenda como a embalagem termoencolhível protege e valoriza produtos industriais, do princípio físico à escolha do filme ideal.
- A embalagem termoencolhível é um filme plástico que se ajusta ao formato do produto quando exposto a calor controlado.
- Funciona por orientação molecular: o filme é esticado na fabricação e, ao ser aquecido, tende a voltar ao tamanho original, “encolhendo” sobre a peça.
- É usada para unitização de cargas, proteção contra umidade e poeira, e padronização visual de lotes industriais.
Resumo preparado pela redação.
A primeira vez que alguém vê uma pilha de perfis metálicos ou um lote de peças embaladas com aquele plástico esticado e brilhante, a pergunta é quase automática: como isso gruda tão perfeitamente no formato do produto? A resposta está numa propriedade físico-química bem específica dos polímeros usados, e entender esse processo é essencial para quem decide embalagens dentro de uma indústria.
Esse tipo de embalagem deixou de ser coisa de supermercado há tempos. Hoje ela sustenta operações logísticas inteiras, protege peças sensíveis à corrosão e substitui métodos mais caros e menos eficientes de unitização de carga. E para quem trabalha com engenharia de produção ou design industrial, dominar esse processo é praticamente obrigatório.
Vamos destrinchar, do ponto de vista técnico, o que acontece quando o calor toca esse filme e por que ele se comporta de um jeito tão específico.
O que é embalagem termoencolhível na prática
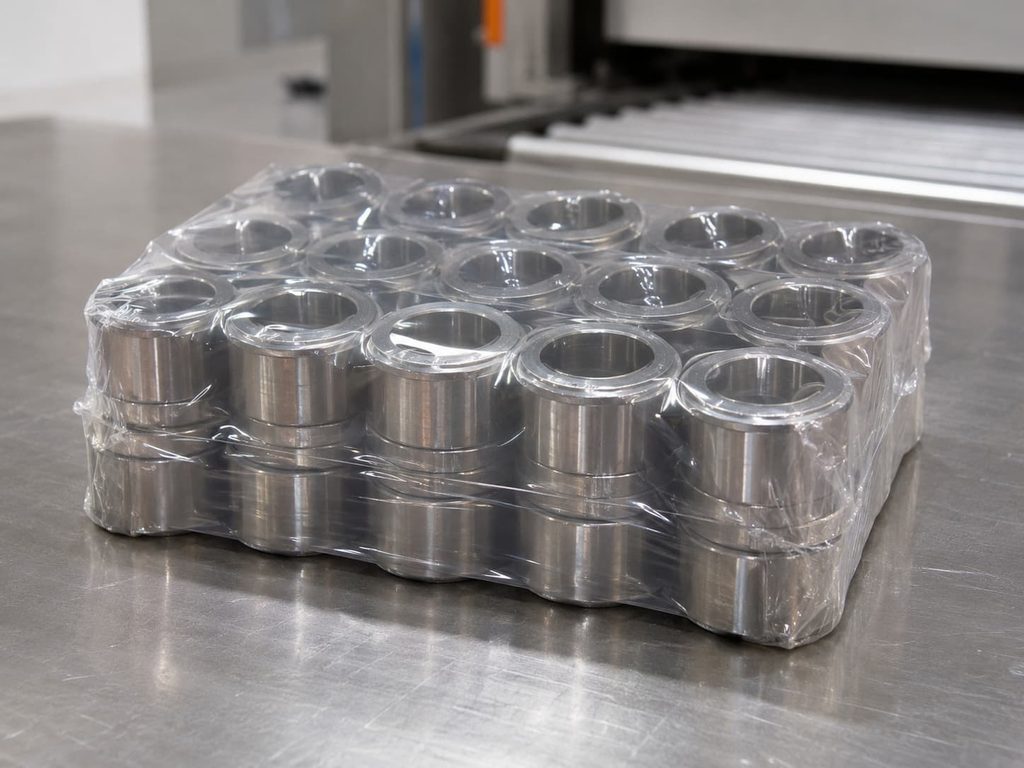
A embalagem termoencolhível é um sistema de acondicionamento feito com filmes plásticos que reduzem suas dimensões quando submetidos a uma fonte de calor controlada, geralmente entre 100°C e 200°C, dependendo da resina.
O resultado é um envoltório justo, que acompanha os contornos do produto ou do conjunto de produtos agrupados. Diferente do stretch film, que depende de tensão mecânica aplicada na hora da embalagem, o termoencolhível usa a própria estrutura molecular do plástico para gerar o ajuste.
Isso muda completamente a lógica de aplicação:
- O filme é colocado frouxo ao redor do produto.
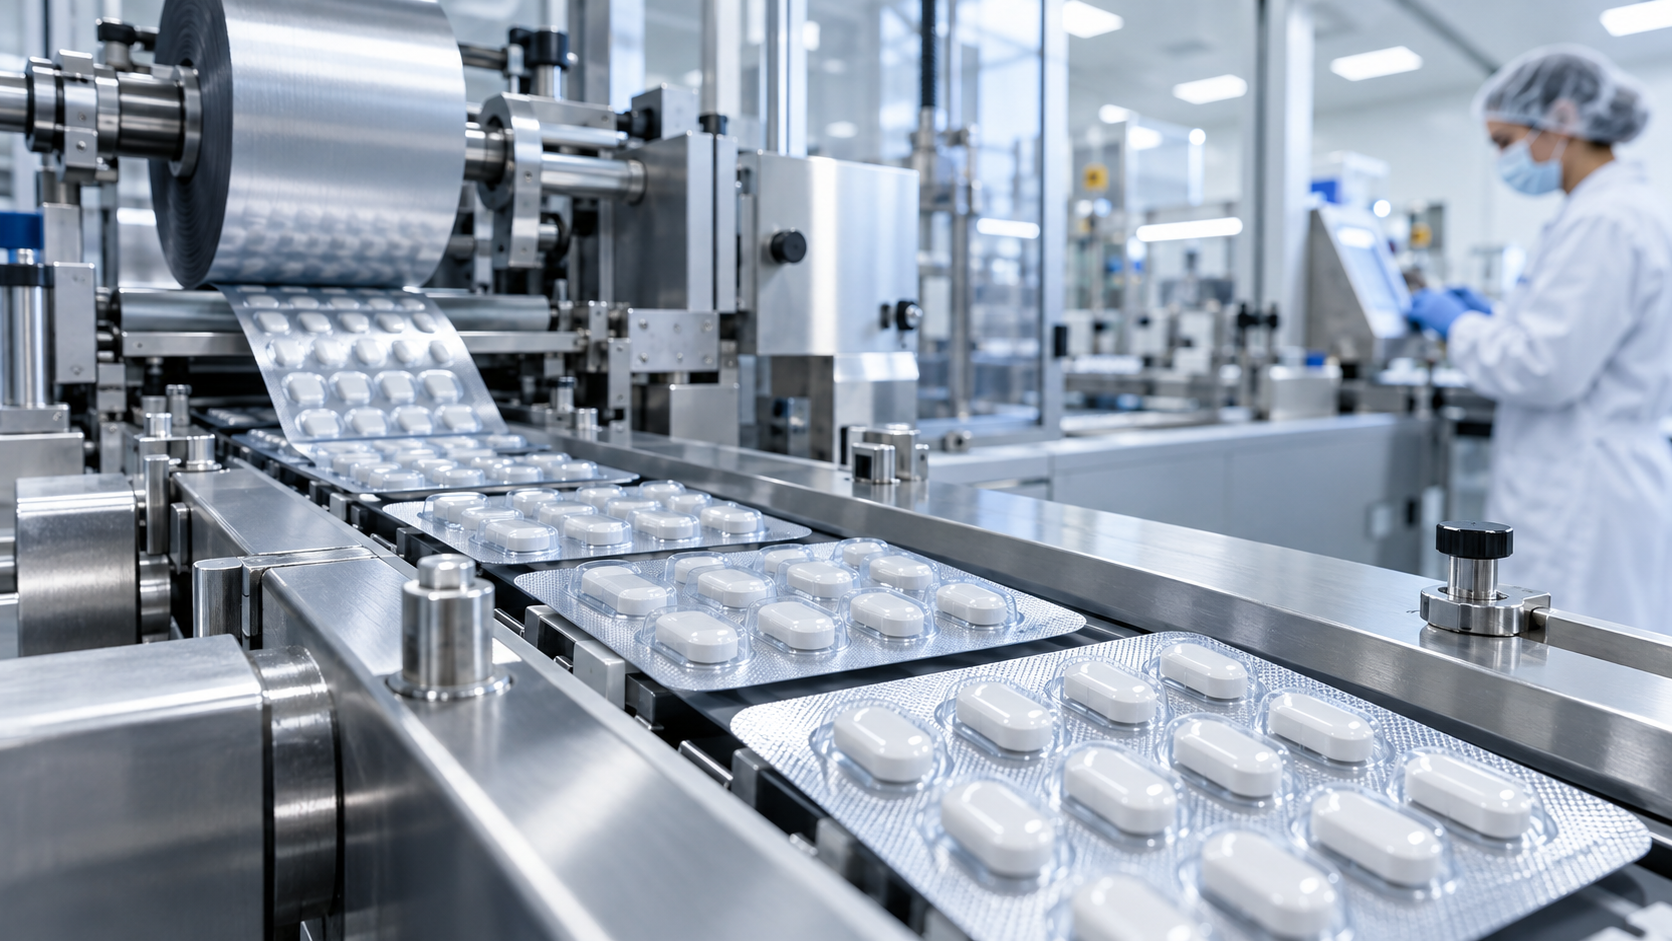
- Passa por um túnel de aquecimento ou recebe calor direcionado.
- Encolhe de forma uniforme, eliminando folgas e bolsas de ar.
A física por trás do encolhimento: orientação molecular
Para entender o funcionamento, é preciso voltar à etapa de fabricação do filme. Durante a extrusão, as cadeias poliméricas são esticadas em uma ou duas direções (processo chamado de orientação biaxial) enquanto o material ainda está em temperatura elevada. Em seguida, o filme é resfriado rapidamente, o que “congela” essas cadeias no estado esticado.
É aí que mora o segredo. As moléculas ficam numa condição de tensão interna, como uma mola comprimida à força. Quando o filme volta a ser aquecido, essa energia armazenada é liberada: as cadeias tentam retornar à sua configuração original, mais compacta e de menor energia. O resultado visível é a contração térmica, e é exatamente esse retorno elástico que faz o filme “abraçar” o produto.
- Orientação uniaxial: encolhimento forte em apenas uma direção, usado em sistemas específicos de embalagem.
- Orientação biaxial: encolhimento equilibrado nos dois sentidos, ideal para formatos irregulares.
Quanto maior o grau de orientação aplicado na fabricação, maior o potencial de encolhimento do filme, uma informação crítica na hora de especificar o material certo para cada aplicação.
Principais resinas usadas em filmes termoencolhíveis
Nem todo plástico encolhe do mesmo jeito, e a escolha da resina define diretamente o desempenho da embalagem. No mercado industrial brasileiro, três famílias dominam:
- Polietileno (PE): resistente a impactos e abrasão, muito usado para unitização de cargas pesadas e paletização.
- PVC (cloreto de polivinila): boa transparência e brilho, tradicional em rotulagem e embalagens de menor porte, embora o uso venha diminuindo por questões ambientais.
- Poliolefina (POF): combina resistência mecânica, transparência elevada e maior segurança térmica, sendo a opção mais versátil para linhas automatizadas.
A escolha entre essas resinas depende de fatores como peso do produto, temperatura de selagem suportada pelo item embalado e exigências estéticas do lote final.
Quais fatores definem o desempenho do filme?
Antes de especificar um filme termoencolhível, alguns parâmetros técnicos precisam estar claros, porque é aí que operações saem do improviso para o controle de processo.
Espessura ideal do filme
A espessura precisa equilibrar resistência mecânica e custo-benefício. Filmes muito finos rasgam com facilidade durante o transporte; filmes espessos demais aumentam o gasto de material sem ganho proporcional de proteção.
Faixa de temperatura de encolhimento
Produtos sensíveis ao calor exigem filmes que encolham em temperaturas mais baixas, com controle de processo mais apertado. Já peças robustas toleram faixas mais amplas, o que simplifica o equipamento necessário.
Propriedades ópticas
Transparência e brilho não são só estética. Em muitos setores, a visibilidade do produto dentro da embalagem é parte da estratégia comercial e exige filmes com acabamento específico.
Sistemas de aplicação: como o filme vira embalagem
Existem dois métodos principais de aplicação industrial, cada um com exigências próprias de filme:
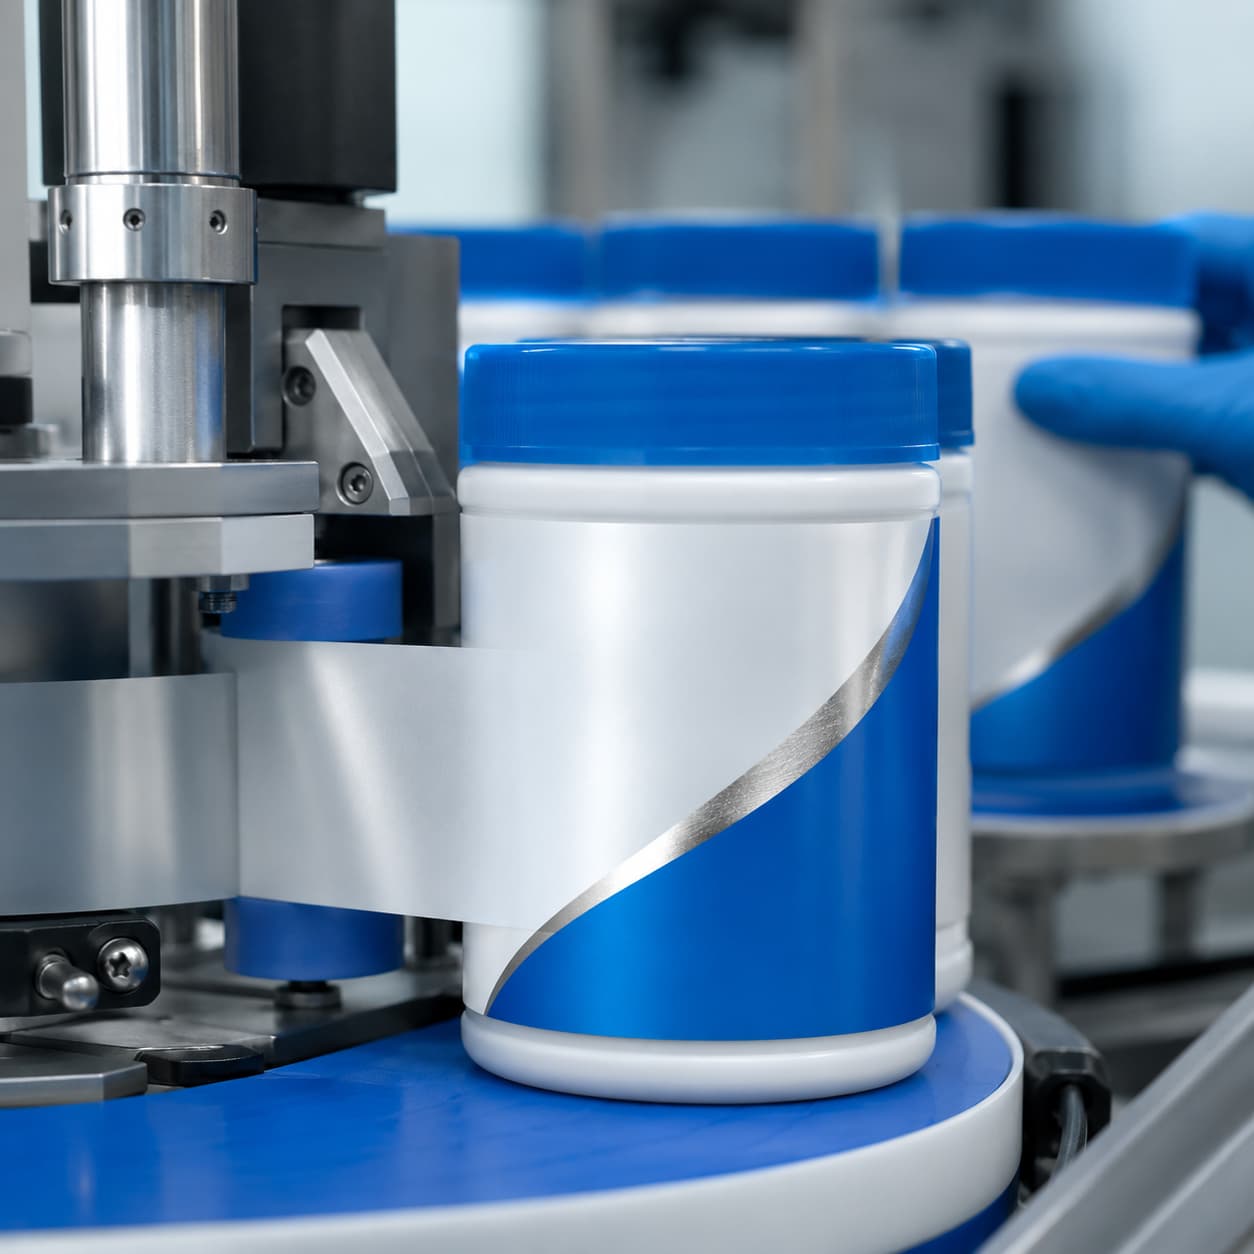
- Sleeve wrap (envoltório tipo manga): o produto passa por dentro de um “tubo” de filme, que é selado nas laterais. Exige alto encolhimento numa direção (60% a 70%) e menor nas demais, não sendo recomendado para unidades pequenas sensíveis a atrito.
- Full over wrap (envoltório total): o filme recobre completamente o produto antes do encolhimento, sendo mais indicado para cargas que precisam de proteção total contra poeira e umidade.
A definição do sistema impacta diretamente o tipo de máquina seladora e o perfil de encolhimento exigido do filme escolhido.
Como escolher o filme termoencolhível certo?
Na hora de decidir, vale seguir uma checagem prática baseada no tipo de operação:
- Avalie o peso e a fragilidade do produto a ser embalado.
- Determine se a operação será manual ou automatizada em linha.
- Verifique a temperatura máxima que o item suporta sem danos.
- Defina se transparência e brilho são exigências comerciais.
- Considere o volume de produção para dimensionar espessura e custo.
Um levantamento recente do setor mostra que a adoção desse tipo de embalagem cresce justamente pela busca por previsibilidade operacional, já que o processo é padronizável e reduz variabilidade no acabamento final do lote.
Perguntas frequentes sobre embalagem termoencolhível
O que acontece quimicamente quando o filme encolhe? As cadeias poliméricas orientadas durante a fabricação retornam à configuração de menor energia ao receber calor, reduzindo as dimensões do filme.
Qual a diferença entre filme termoencolhível e stretch film? O termoencolhível usa calor para encolher e se ajustar; o stretch film usa tensão mecânica aplicada na hora da embalagem, sem necessidade de aquecimento.
Qual resina encolhe mais, PE, PVC ou POF? Depende do grau de orientação aplicado na extrusão, não apenas do tipo de resina. POF costuma oferecer o melhor equilíbrio entre encolhimento e resistência.
A embalagem termoencolhível é reciclável? Sim, os filmes mais usados no setor industrial são recicláveis, o que reforça práticas ambientais mais responsáveis na operação logística.
Qual temperatura ideal para encolher o filme? Varia conforme a resina, mas geralmente fica entre 100°C e 200°C, sempre respeitando o limite térmico do produto embalado.
Proteção com precisão: o próximo passo para sua linha de embalagem
Dominar o princípio físico por trás da embalagem termoencolhível é o que separa uma operação reativa de uma operação estratégica. Saber por que o filme encolhe, quais resinas escolher e qual sistema de aplicação faz sentido para o seu produto é o que garante proteção consistente, menos perdas e um acabamento que realmente representa a qualidade do que você fabrica.
Se sua linha de produção ainda lida com embalagens improvisadas ou filmes inadequados, fale com quem entende do assunto e leve essa etapa do processo para outro nível.